

Unité de puissance du gerbeur portable
Cat :Groupe hydraulique série DC
Cette unité de puissance hydraulique pour gerbeurs portables est conçue pour les gerbeurs portables et intègre une pompe à engrenages haute pression, ...
Voir les détailsLa conception de systèmes hydrauliques est le processus discipliné de conversion de l’énergie du moteur principal en un mouvement mécanique contrôlé avec précision au moyen d’un fluide sous pression. La conclusion directe : un système hydraulique fiable repose sur quatre décisions prises dans l'ordre : régler la pression de service, dimensionner le débit, choisir l'architecture du circuit et sélectionner les composants aux caractéristiques vérifiées. Lorsque les ingénieurs sautent cette séquence et passent directement à la sélection des composants, les conséquences typiques sont une surchauffe, un mouvement lent de l'actionneur, une cavitation de la pompe et des mises à niveau coûteuses sur le terrain. Ce guide consolide le flux de travail de conception, les méthodes de dimensionnement, les leviers d'efficacité et les erreurs courantes, soutenus par des tableaux que vous pouvez utiliser comme référence lors d'une véritable revue de conception.
Tout système hydraulique obéit aux mêmes lois physiques. La pression crée la force, le flux crée la vitesse et le produit des deux définit la puissance hydraulique. Le travail du concepteur consiste à fournir cette puissance à l'actionneur avec des pertes acceptables et un comportement prévisible sur toute l'enveloppe de fonctionnement.
La pression de service est le premier paramètre à corriger car elle détermine la taille de tous les autres composants. Les machines industrielles fonctionnent généralement entre 100 et 210 bars, tandis que les équipements mobiles, où le poids compte, fonctionnent généralement à 250 bars ou plus. Un plafond de pression plus élevé autorise des cylindres et des réservoirs plus petits, mais il augmente également les fuites internes, la génération de chaleur et le coût des tuyaux, raccords et joints.
Le débit détermine la vitesse de l'actionneur et règle directement le déplacement de la pompe. Un cylindre d'alésage de 50 mm qui doit s'étendre de 400 mm en 4 secondes a besoin de 11,8 L/min de débit avant de tenir compte des fuites. La chute de pression dans les vannes et les raccords est proportionnelle au carré de la vitesse d'écoulement, de sorte que les diamètres des tuyaux et des flexibles doivent être sélectionnés pour maintenir la vitesse du fluide en dessous de 4,5 m/s côté pression et en dessous de 1,5 m/s côté retour.
Marges de sécurité utilisées dans les revues de conception professionnelles :
Avant de sélectionner des composants individuels, l'ingénieur doit définir la topologie du circuit. L'architecture la plus courante est le circuit en boucle ouverte, dans lequel le fluide est aspiré du réservoir, délivré à l'actionneur via une vanne directionnelle et renvoyé au réservoir après avoir effectué le travail. Les circuits en boucle ouverte dominent les équipements industriels fixes car ils sont simples, tolérants à la contamination et faciles à dépanner.
Les systèmes en boucle fermée font circuler le fluide directement entre la pompe et le moteur, seule une petite pompe de charge remplaçant les fuites. Ces circuits offrent une plus grande efficacité dans les applications à mouvement rotatif continu telles que les entraînements de treuils et les entraînements de chenilles, mais ils nécessitent une filtration plus précise et une compréhension plus approfondie de la stabilité de la boucle. Pour la plupart des machines à mouvement linéaire telles que les presses, les élévateurs et les pinces, une boucle ouverte avec un collecteur de vannes bien conçu est le bon choix.
Le maintien de la charge est une décision de conception distincte qui ne doit jamais être réfléchie après coup. Les charges verticales nécessitent des vannes d'équilibrage, des clapets anti-retour pilotés ou des verrous mécaniques pour éviter la dérive. Le mode de défaillance classique est un cylindre horizontal dérivant sous l’effet de la gravité lorsque le tiroir du distributeur fuit à l’intérieur. Les vannes d'équilibrage avec un rapport de pilotage de 3:1 à 8:1 constituent une solution standard et leur pression de rupture doit être réglée au moins 30 % au-dessus de la contre-pression induite par la charge.
Les accumulateurs font également partie de l'architecture des circuits. Un accumulateur à vessie ou à piston peut stocker de l'énergie pour les demandes de mouvement maximales, réduire la taille de la pompe, les pics de pression humides ou agir comme source de descente d'urgence. Pour les applications avec un court pic de débit élevé suivi d'une longue période d'inactivité, un circuit accumulateur peut réduire les besoins en débit de la pompe jusqu'à 60 %, avec des économies directes sur la puissance du moteur et la production de chaleur.
Un traitement complet de la physique derrière ces circuits apparaît dans notre explication du principe de fonctionnement d'un système hydraulique . Une fois la conception du circuit définie, de nombreux fabricants préfèrent se procurer le pompage, les vannes et le réservoir sous la forme d'une seule unité préassemblée. Un station hydraulique sur mesure qui correspond au schéma de circuit élimine le risque de tailles de ports incompatibles et simplifie l'installation du côté du constructeur de la machine.
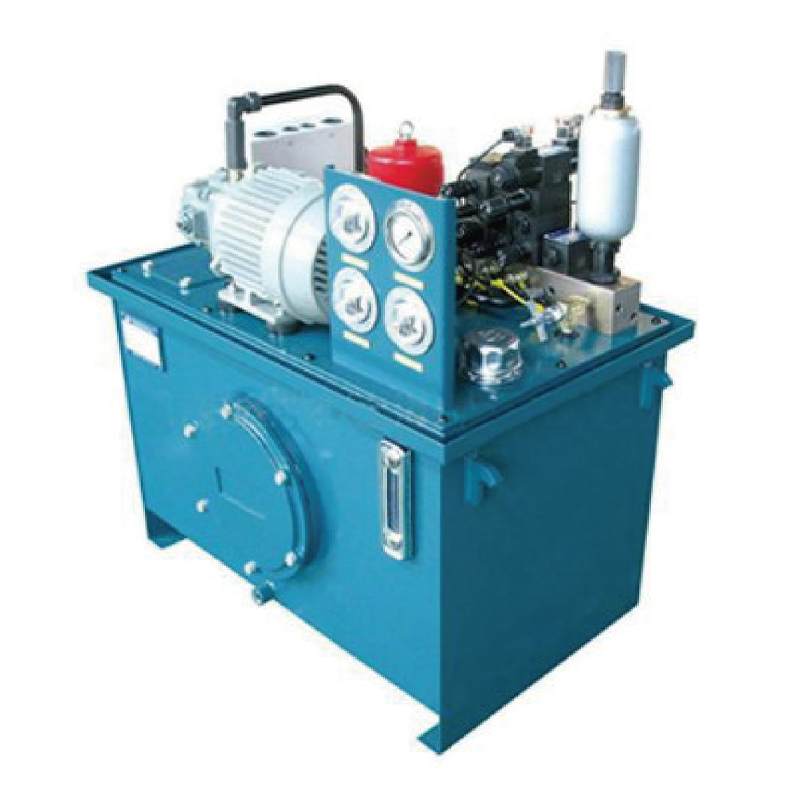 Fabricants de stations de pompage hydraulique en gros, usine OEM/ODM Ningbo Panic Hydraulic Technology Co., Ltd est un fabricant chinois de stations de pompage hydraulique OEM/ODM et une usine de stations de pompage hydraulique, nous sp... Voir le produit →
Le moyen le plus rapide de comprendre le dimensionnement hydraulique est de travailler sur un exemple concret. Prenons l'exemple d'une plate-forme élévatrice qui doit soulever une charge de 3 000 kg sur une course de 200 mm en 6 secondes. La pression de conception est fixée à 160 bars.
Étape 1 — Calculez la force requise. La force gravitationnelle est de 3 000 kg multipliée par 9,81 m/s², ce qui équivaut à 29,43 kN. Ajoutez une tolérance de friction de 10 %, ce qui donne 32,4 kN comme force de piston requise.
Étape 2 — Sélectionnez l'alésage du cylindre. La surface du piston est égale à la force divisée par la pression : 32 400 N divisé par 16 MPa équivaut à 2 025 mm². Cela correspond à un diamètre d'alésage de 50,8 mm, donc la prochaine taille d'alésage standard est de 50 mm. En vérifiant la sélection, un alésage de 50 mm à 160 bar délivre 31,4 kN, ce qui est légèrement inférieur à l'estimation de friction incluse ; une augmentation jusqu'à 63 mm fournit 49,9 kN, ce qui constitue le choix le plus sûr pour un ascenseur de production.
Étape 3 — Déterminez le débit requis. La course de 200 mm en 6 secondes donne une vitesse de piston de 33,3 mm/s. Avec un alésage de 63 mm, la surface du piston est de 3 117 mm², donc le débit est de 6,23 L/min. L'ajout d'une marge de fuite de 15 % donne un débit nominal de 7,2 L/min.
Étape 4 — Dimensionnez la pompe et le moteur d'entraînement. À 1 450 tr/min, une cylindrée de pompe à engrenages de 5,0 cc/tr fournit 7,25 L/min. La puissance hydraulique est égale à la pression multipliée par le débit divisé par 600 : 160 bar x 7,2 L/min / 600 = 1,92 kW. En supposant un rendement de pompe de 85 %, le moteur installé doit fournir au moins 2,26 kW, donc un moteur de 2,2 kW est le minimum, avec 3 kW comme choix plus robuste si le cycle de service est continu.
Pour les concepteurs qui souhaitent éviter les calculs de dimensionnement répétés sur des machines similaires, en utilisant un groupe motopropulseur de plate-forme élévatrice permet de gagner du temps et de réduire les risques liés aux achats. Ces unités adaptent déjà la pompe, le moteur, le réservoir et le groupe de vannes à la classe de service de l'application, il ne reste plus qu'à spécifier le cylindre et les tuyaux de raccordement.
 Fabricants d’unités de puissance de plate-forme élévatrice en gros, usine Ningbo Panic Hydraulic Technology Co., Ltd est une usine et un fabricant chinois d'unités de puissance de plate-forme élévatrice OEM/ODM, nous nous spécialisons dans la vente en gros... Voir le produit →
Les systèmes hydrauliques convertissent l’énergie mécanique en énergie hydraulique, puis la reconvertissent en mouvement mécanique. Chaque étape de conversion perd de l'énergie pour chauffer. Un système typique de pompe à engrenages à cylindrée fixe avec vannes proportionnelles a un rendement global de 55 à 75 %, ce qui signifie que 25 à 45 % de la puissance d'entrée est transformée en chaleur. Si une machine consomme 10 kW et que le rendement du système est de 65 %, la charge thermique atteint 3,5 kW, soit suffisamment pour faire monter un réservoir de 100 L de 50°C en moins de deux heures sans refroidisseur.
Les mesures d’efficacité les plus efficaces, classées par impact : pompes à cylindrée variable qui réduisent le débit en veille ; des commandes de détection de charge qui adaptent la pression à la charge ; des circuits accumulateurs qui déplacent l'énergie stockée vers les phases de pointe ; et des vannes à faible perte de charge avec des alésages de bobine plus grands.
Le dimensionnement des échangeurs de chaleur suit une règle simple. Une fois que la charge thermique en kilowatts est connue, divisez-la par l'élévation de température autorisée au-dessus de la température ambiante, multipliée par le coefficient de transfert thermique du type de refroidisseur. Par exemple, une charge thermique de 3 kW avec une augmentation de 30°C et un coefficient de 0,025 kW/°C·m² nécessite 4 m² de surface de refroidissement effective. La plupart des échangeurs de chaleur commerciaux refroidis par air indiquent leur capacité de dissipation à une différence de température standard, la sélection se fait donc directement une fois la charge thermique fixée.
Pour les machines qui fonctionnent par intermittence avec de longues pauses, un réservoir correctement dimensionné avec des nervures de refroidissement en plaque d'aluminium élimine souvent le besoin d'un refroidisseur d'huile. Dans les applications à service continu telles que les presses ou les entraînements de convoyeurs, une dérivation thermostatique de la soupape de décharge vers le réservoir est un moyen simple mais efficace de maintenir la température de l'huile dans la fenêtre optimale de 40 à 55°C.
La conception d’un système hydraulique n’est jamais purement théorique ; l'application détermine les priorités. Un lève-hayon monté sur camion et une pince de machine-outil de précision partagent les mêmes équations fondamentales, mais leurs contraintes de conception se situent aux extrémités opposées du spectre.
Les systèmes hydrauliques mobiles tels que les hayons élévateurs, les remorques à benne basculante et les plates-formes élévatrices fonctionnent à partir d'une source d'alimentation de 12 V ou 24 V CC. Les contraintes de conception sont sévères : capacité de batterie limitée, enveloppe compacte et démarrages à froid en hiver. Ces systèmes utilisent généralement des pompes à engrenages entraînées par un moteur à courant continu, des collecteurs intégrés et de petits réservoirs qui servent également de plaques de montage structurelles. Un système 24 V consommant 120 A en pointe peut fournir environ 2,4 kW de puissance hydraulique, ce qui détermine la limite pratique de la cylindrée de la pompe et de la pression de fonctionnement. Pour cette classe d'équipement, un compact Unité de puissance DC à double effet intègre la pompe, le moteur, le réservoir et les valves directionnelles dans le plus petit encombrement possible, ce qui est le facteur décisif pour de nombreuses installations de véhicules.
 Fabricants d'unités de puissance à double effet CC, usine de vente en gros - Ningbo Panic Hydr Ningbo Panic Hydraulic Technology Co., Ltd est un fabricant chinois d'unités de puissance à double effet DC et une usine OEM/ODM, nous nous spécialisons dans les ventes en gros... Voir le produit →
Les machines industrielles fonctionnent à partir de moteurs à courant alternatif triphasés, la puissance est donc moins limitée, mais le bruit, la chaleur et la facilité d'entretien sont prioritaires. La stratégie de conception consiste à utiliser un réservoir de taille généreuse, des pompes à basse vitesse pour maintenir le bruit en dessous de 75 dB(A) et des électrovannes à commande manuelle pour le dépannage. L'industrie des machines-outils exige en outre une filtration conforme à la norme ISO 4406 16/14/11 ou plus fine, car les servovalves ont des jeux de bobine compris entre 2 et 5 micromètres. Une référence complète sur cette catégorie est disponible dans le Guide de sélection des groupes hydrauliques AC , qui compare les configurations et les niveaux de service couramment utilisés dans les équipements d'usine.
Les plates-formes élévatrices, les plates-formes élévatrices et les niveleurs de quai constituent une catégorie dans laquelle la sécurité domine la conversation en matière de conception. Les soupapes d'équilibrage doivent avoir leurs rapports de pilotage adaptés au rapport de surface du cylindre, et la vitesse de descente doit rester stable même avec une plate-forme entièrement chargée. La norme européenne EN 1570 exige une vitesse de descente maximale de 135 mm/s sur les monte-charges et un circuit hydraulique sans fluage. Ces machines bénéficient de circuits de vérins synchronisés utilisant des diviseurs de débit ou des vannes proportionnelles avec retour de position, ainsi qu'une vanne de by-pass de maintenance qui permet d'abaisser manuellement la plate-forme en cas de panne de courant.
Les données sur les défaillances sur le terrain provenant des constructeurs de machines indiquent à plusieurs reprises les mêmes erreurs de conception. La reconnaissance de ces modèles dès le début de la revue de conception permet d'éviter que le projet ne soit retravaillé et que la machine ne soit mise hors service.
Commencez par 160 bars pour les machines industrielles fixes et 210 bars pour les équipements mobiles. Ces valeurs permettent le plus grand choix de cylindres, pompes et tuyaux standards. Poussez uniquement à 250 bars ou plus lorsque les contraintes de poids ou d'enveloppe imposent un ensemble de composants plus petit, et n'oubliez pas que chaque augmentation de 10 % de la pression augmente les fuites internes et la génération de chaleur de manière non linéaire.
Multipliez la surface de l'alésage du piston par la vitesse d'extension requise, puis ajoutez 10 à 15 % pour les fuites. Par exemple, un cylindre d'alésage de 63 mm avec une surface de 3 117 mm² s'étendant à 50 mm/s a besoin de 9,35 L/min. Ajoutez la marge de fuite et sélectionnez la cylindrée standard de la pompe suivante au-dessus de cette valeur. Utilisez toujours la zone côté tige pour les calculs de vitesse de rétraction.
Choisissez une boucle fermée lorsque la machine passe plus de 60 % de son temps de cycle en mouvement de rotation continu, comme les entraînements de treuil, les mélangeurs industriels ou les entraînements sur chenilles. Dans ces cas, l'énergie récupérée et le gain d'efficacité de 15 à 20 % par rapport à une boucle ouverte justifient la complexité supplémentaire de la pompe et de la filtration. Pour les mouvements linéaires simples comme le levage et le serrage, une boucle ouverte est moins chère, plus facile à entretenir et tout aussi fiable.
Réduisez d’abord la génération de chaleur en adaptant le débit de la pompe à la demande, puis vérifiez que le volume du réservoir est au moins 2,5 fois supérieur au débit de la pompe par minute. Si la charge thermique dépasse toujours la dissipation naturelle du réservoir, ajoutez un refroidisseur d'huile à air pulsé conçu pour au moins 1,5 fois la charge thermique attendue. Gardez le circuit de refroidissement actif au ralenti si le cycle de service présente de fréquents pics de débit élevé.
Un système de valve directionnelle conventionnel nécessite la norme ISO 4406 18/16/13 ou un nettoyant, ce qui signifie généralement un filtre de retour de 10 micromètres. Les systèmes proportionnels ou à servovalves nécessitent 16/14/11 ou mieux, en utilisant un filtre de ligne de pression de 3 micromètres. Vérifiez la courbe de tolérance de contamination du fabricant de la vanne et intégrez un indicateur d'état du filtre afin que la maintenance puisse remplacer les éléments avant l'ouverture du by-pass.
Utilisez une pompe à engrenages lorsque le débit requis est fixé, que la pression de service reste inférieure à 250 bars et que le premier coût compte. Utilisez une pompe à pistons axiaux lorsque le débit doit varier en fonction de la demande, lorsque la pression dépasse 250 bars ou lorsque les économies d'énergie réalisées grâce à la détection de charge peuvent amortir le coût plus élevé de la pompe en 18 mois. Pour les machines multi-actionneurs ayant des besoins de débit sporadiques, la pompe à piston avec commande par compensation de pression est presque toujours gagnante en termes de coût total de possession.
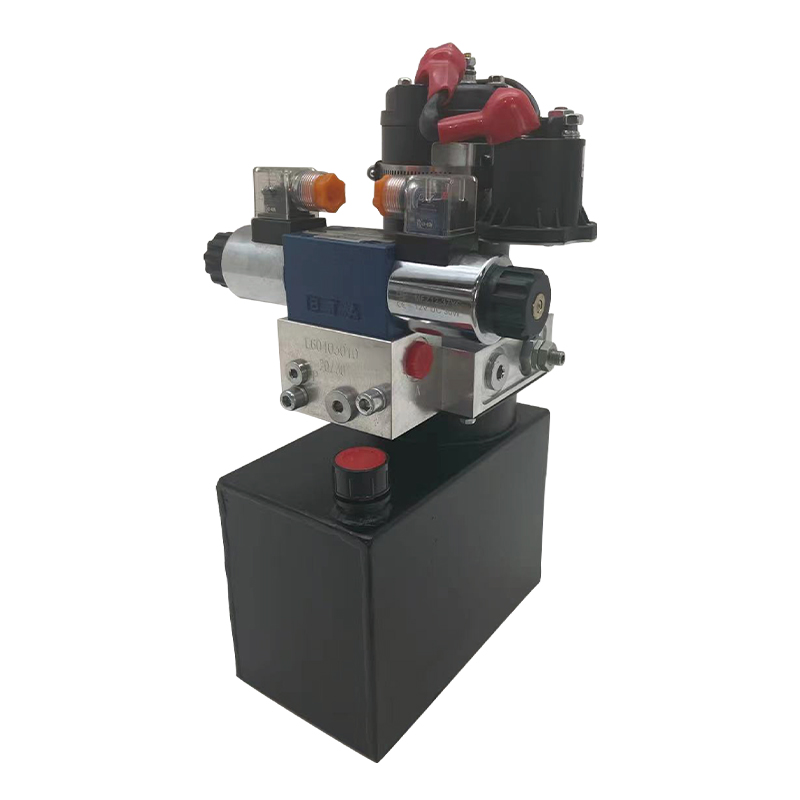
Cette unité de puissance hydraulique pour gerbeurs portables est conçue pour les gerbeurs portables et intègre une pompe à engrenages haute pression, ...
Voir les détails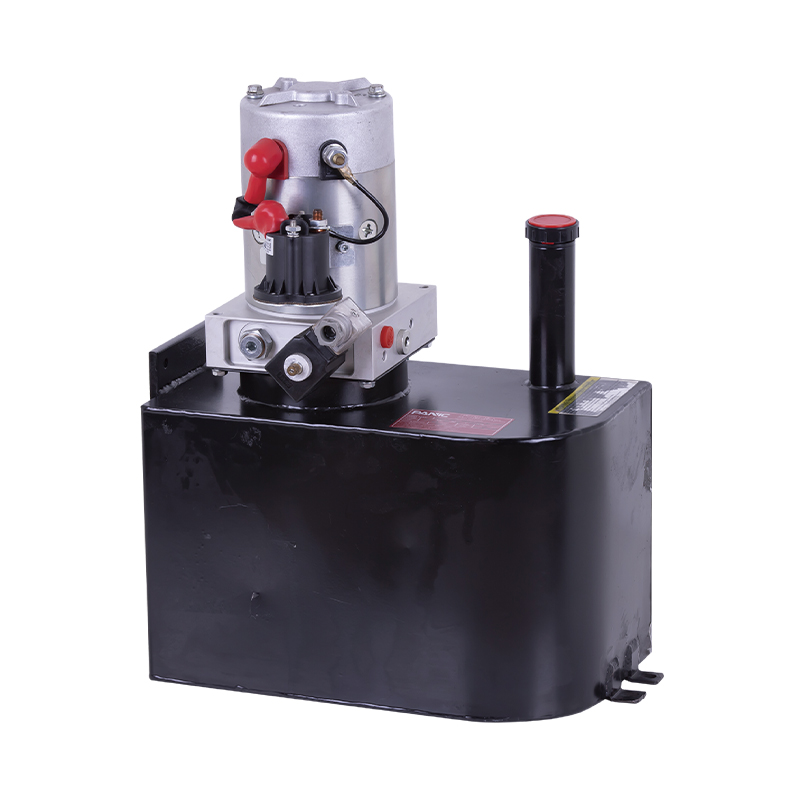
Cette unité de puissance hydraulique du gerbeur entièrement électrique est spécialement conçue pour le gerbeur entièrement électrique. Il est intég...
Voir les détails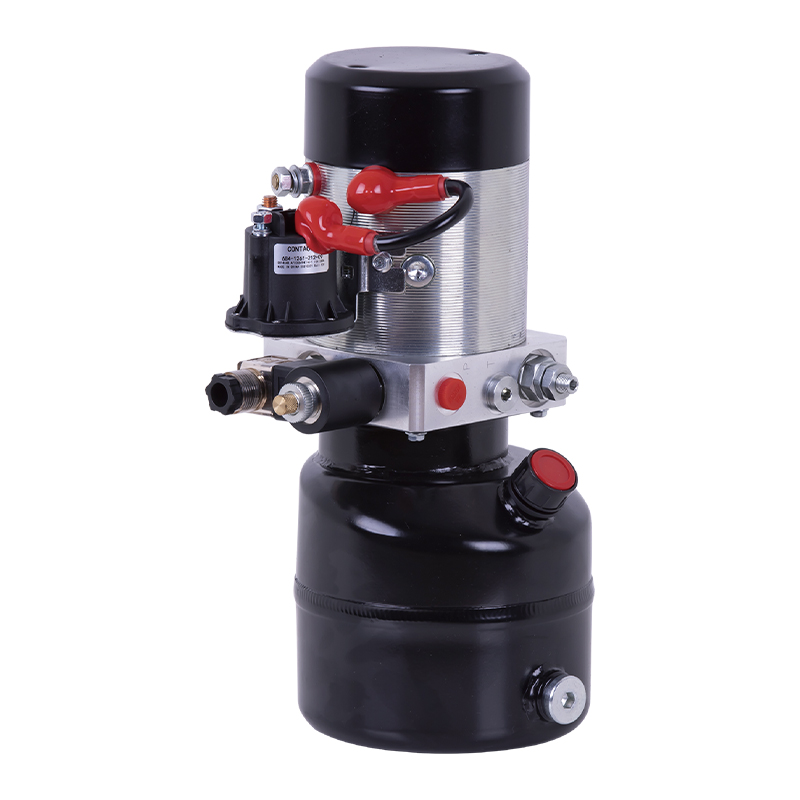
Cette unité de puissance hydraulique est spécialement conçue pour une table élévatrice hydraulique mobile, qui est intégrée à une pompe à engrenage...
Voir les détails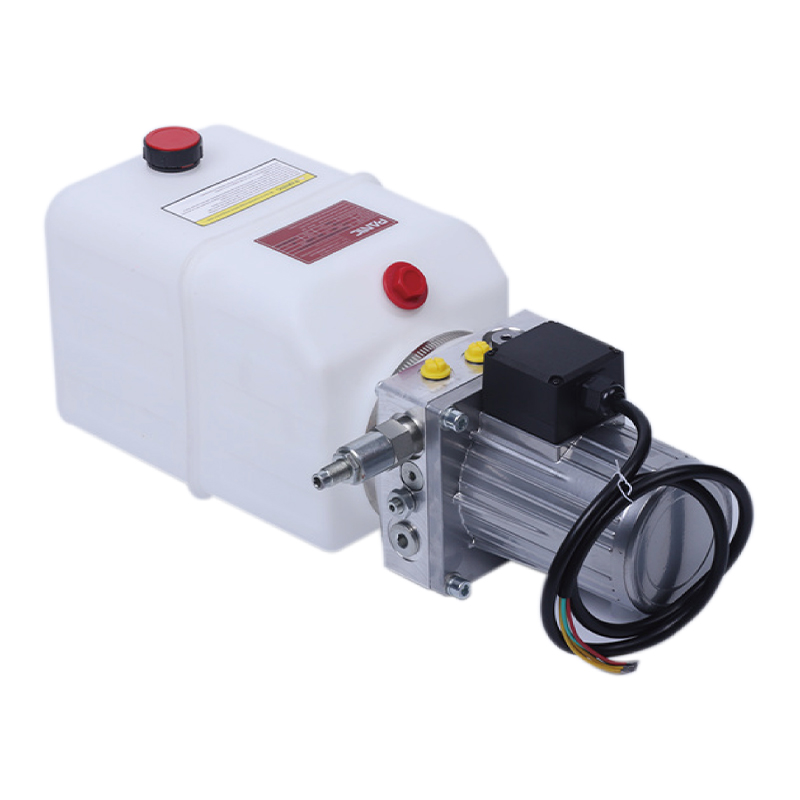
Ce groupe motopropulseur d'essieu d'embarquement est spécialement conçu pour les rampes d'embarquement fixes et intègre une pompe à ...
Voir les détails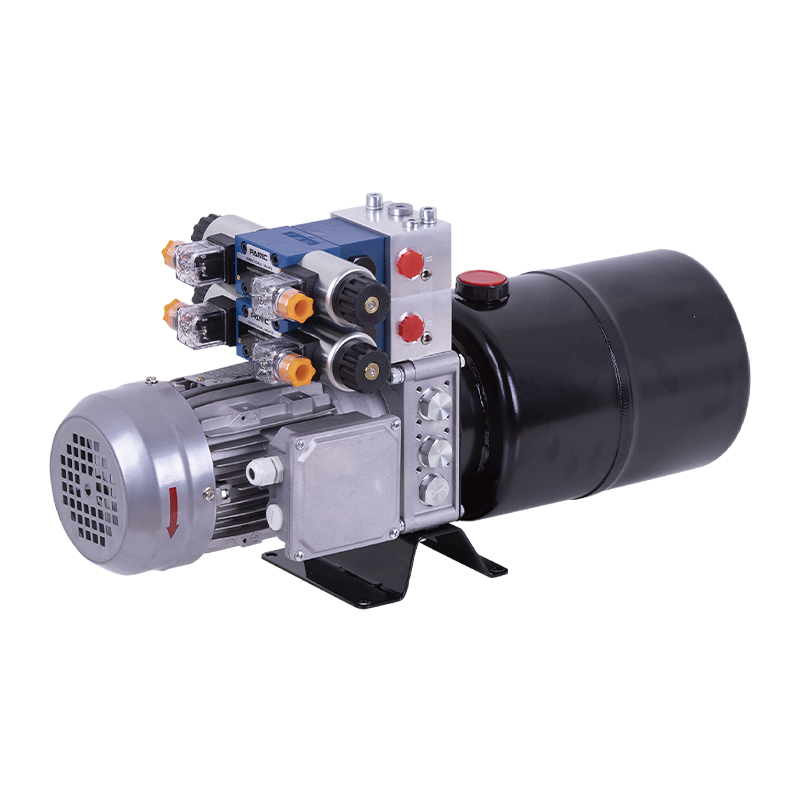
Cette unité de puissance hydraulique est également spécialement conçue pour le vérin de serrage de la machine. Il est intégré par une pompe à engre...
Voir les détails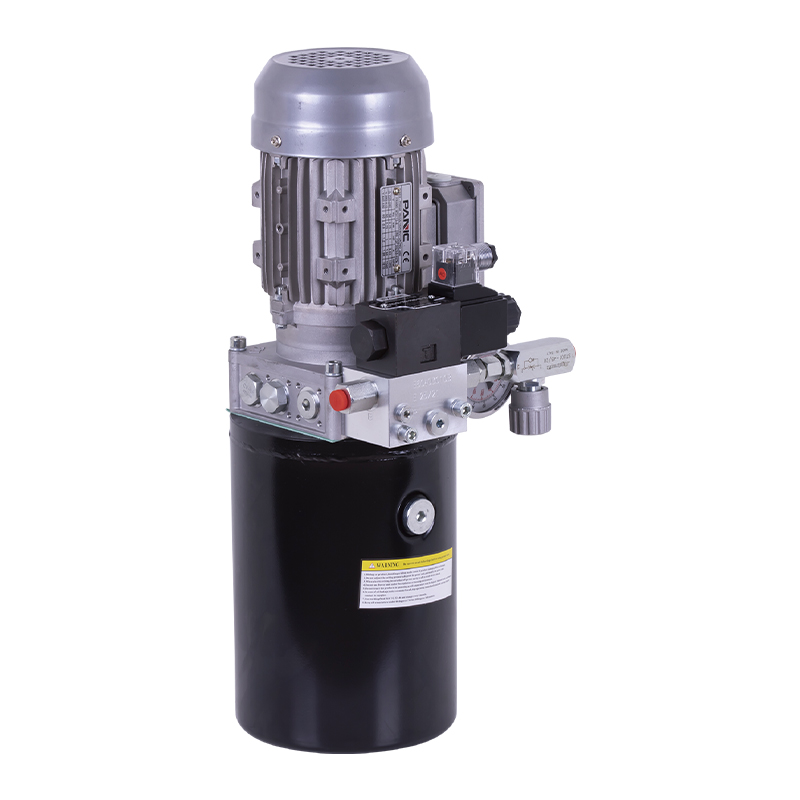
Cette centrale hydraulique est spécialement conçue pour l'alimentation rotative de la machine de découpe de tubes. Il est intégré par une pomp...
Voir les détails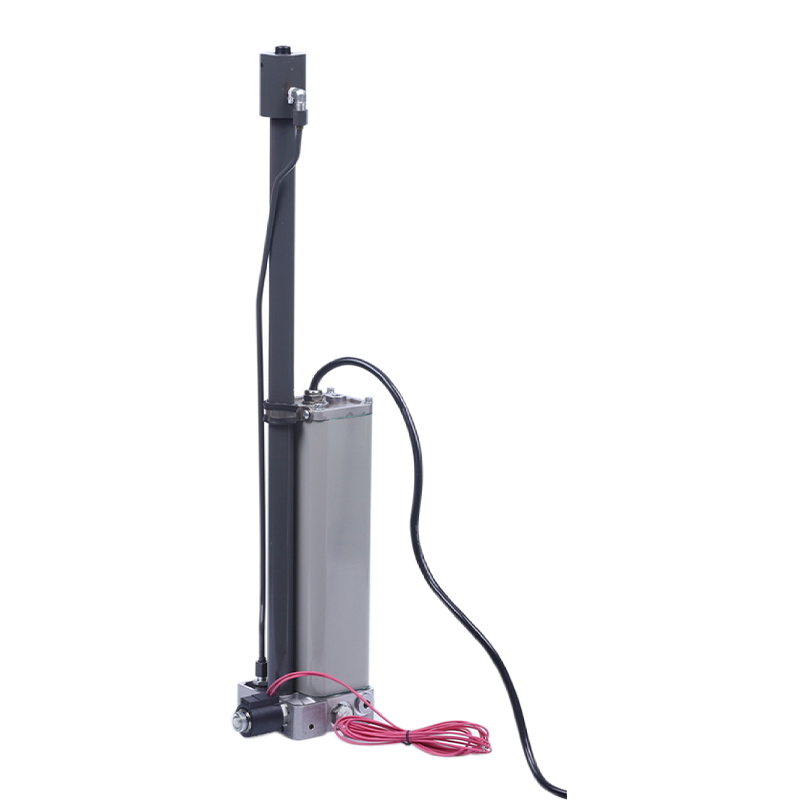
L'unité de puissance hydraulique est spécialement conçue pour la colonne de levage hydraulique intégrée, qui est intégrée par une pompe à engr...
Voir les détails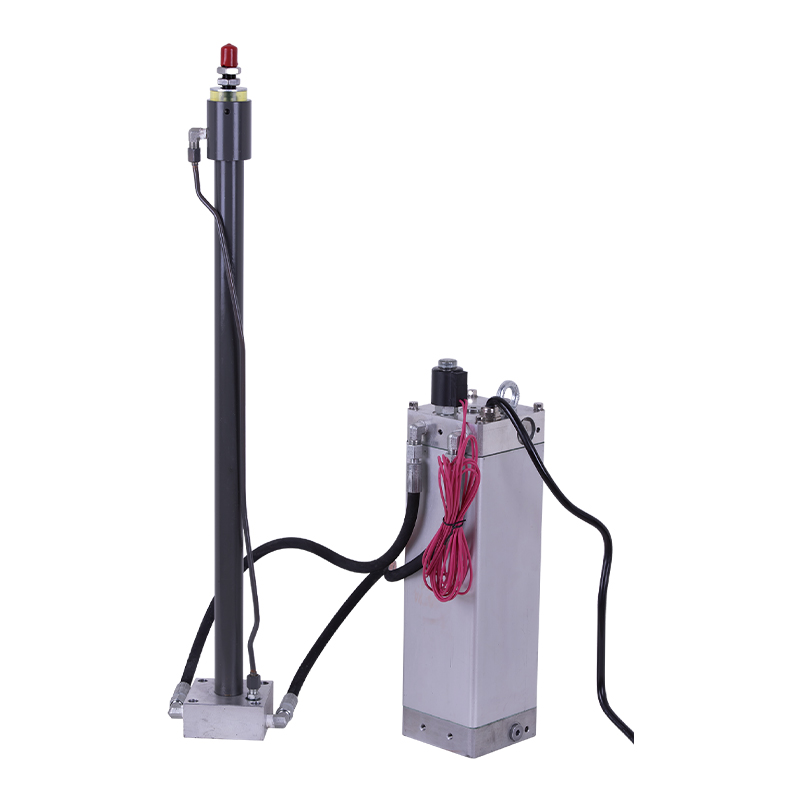
Cette unité de puissance hydraulique est spécialement conçue pour une colonne de levage hydraulique divisée. Elle intègre une pompe à engrenages bi...
Voir les détails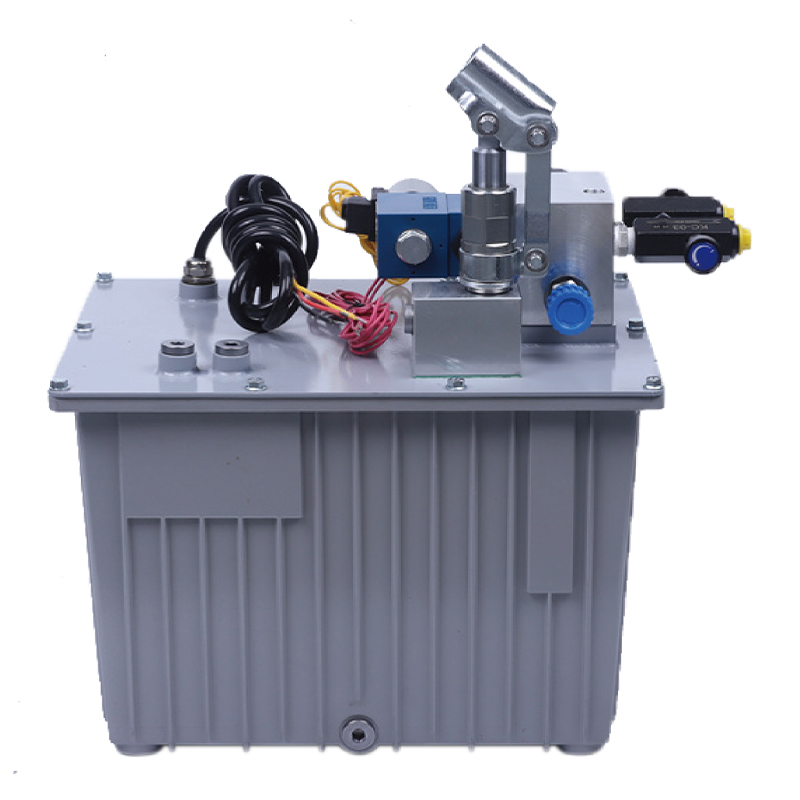
Cette centrale hydraulique est spécialement conçue pour une machine de barrage hydraulique antiterroriste. Il est intégré par une pompe à engrenage...
Voir les détails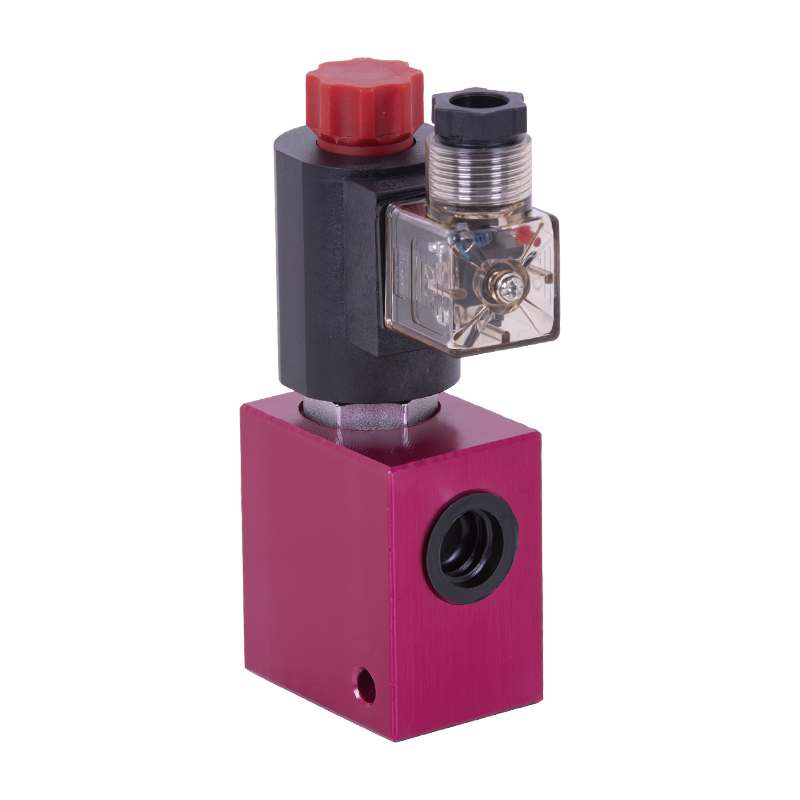
Le groupe de vannes hydrauliques V3068 est un groupe de clapets anti-retour électriques conçus pour les systèmes hydrauliques. Il est principalemen...
Voir les détails
No. 12, route Tongji, ville de Simen, ville de Yuyao

+86-0574-62130352
+86-18905846028

+86-0574-62130353

Copyright© Ningbo Panic Hydraulic Technology Co., Ltd. Tous droits réservés.